
Cat:Produkty
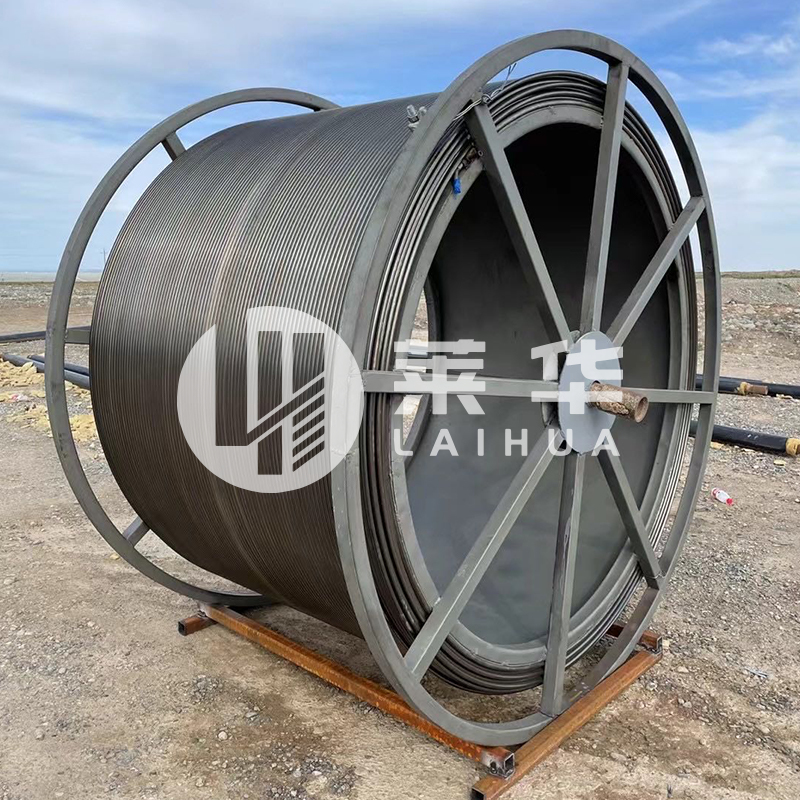
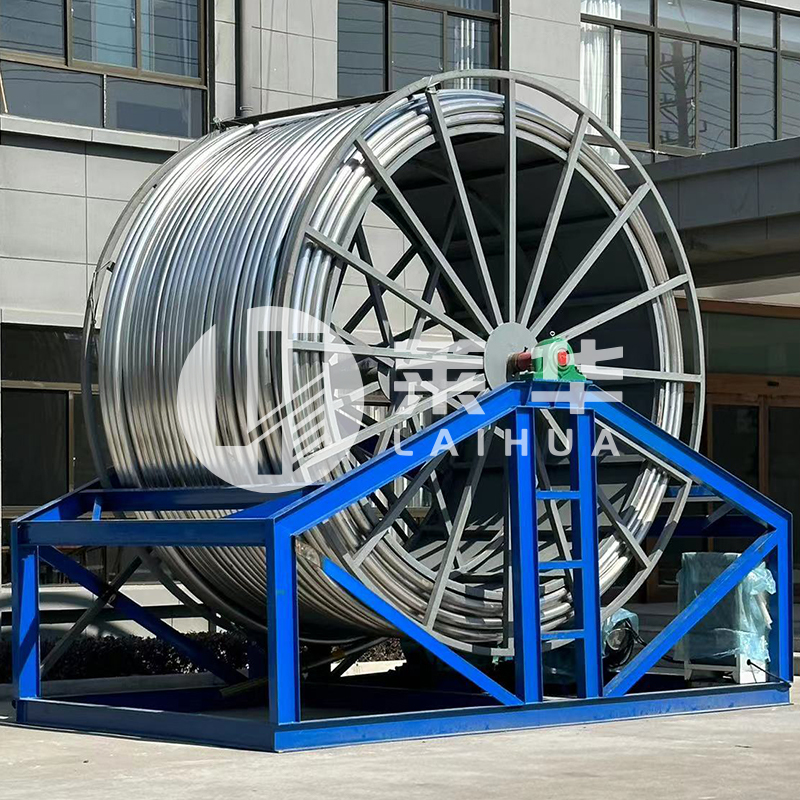
Nepřetržité hadičky, známé také jako flexibilní hadičky nebo flexibilní hadičky, se široce používají v polích Well Worksover, protokolování a vrtán...
Viz podrobnosti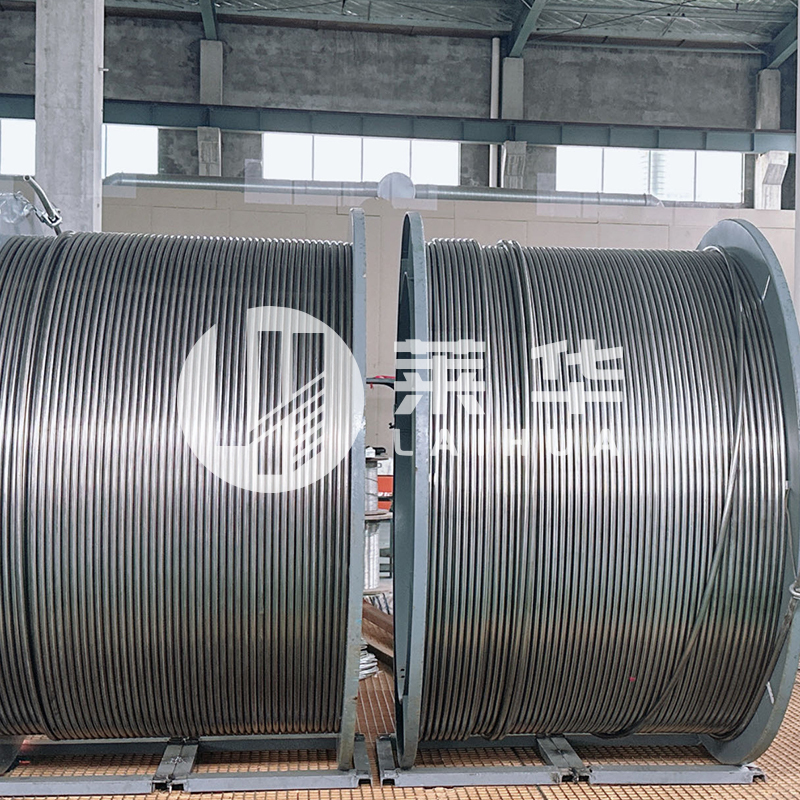
Argument se zřídka týká samotného kovu. Jde o to, co díl skutečně uvidí: stojatou vodu uvnitř potrubí, solnou mlhu na pobřežní skluznici, vedení chemického vstřikování 120 °C nebo držák, který nikdo nebude kontrolovat deset let. O odpovědi rozhodují tyto podmínky, nikoli nadpis na osvědčení.
Galvanizace mění pouze povrch. Ocel vespod zůstává běžná uhlíková ocel, takže každá mechanická vlastnost, na kterou spoléháte, od meze kluzu po svařitelnost, patří spíše k základnímu kovu než k povlaku.
Žárové zinkování ponorem připravenou ocel do roztaveného zinku při teplotě zhruba 445-465 °C. Reakcí se tvoří vrstvy slitiny zinku a železa, které jsou metalurgicky spojeny, nejsou natřeny. Konstrukční práce obvykle obsahují 45-85 µm povlaku podle ISO 1461, zatímco galvanicky pozinkovaný plech je mnohem tenčí při 5-25 µm a je skutečně vnitřní povrchovou úpravou. Žárovka chrání ostří na několik milimetrů kolem řezu, a proto jej výrobci mají rádi u oceli, která bude vrtána a šroubována na místě.
Tento jeden rozdíl vysvětluje většinu chování v terénu. Zinkový povlak má omezený rozpočet a rychleji se utrácí v chloridech, stojaté vodě, atmosférách obsahujících síru a abrazi. Nerez nemá žádný povlak ke spotřebě, ale může rychle selhat, když se pasivní film nemůže znovu vytvořit, například ve štěrbině, pod těsněním nebo ve stagnující chloridové kapse.
V mokrém provozu s obsahem soli nerezová ocel výrazně překonává pozinkovanou ocel; mezera se téměř nic nezavře v suchých, natřených nebo vnitřních podmínkách, kde se od nátěru nikdy nežádá, aby fungoval.
Mořské prostředí a prostředí vrtu jsou na zinek náročné. Zveřejněné míry koroze uvádějí ztráty zinku na několik mikrometrů za rok v mírném pobřežním vzduchu a podstatně více v zónách rozstřiku, takže 60 µm povlak může vydržet dvě nebo tři desetiletí na chráněné konstrukci a zlomek toho, co uvnitř vlhkého lapače. Nerez při provozu neředí; buď si zachovává svůj film, nebo se lokálně prohlubuje.
Nerezovou stranu rozhodují chloridy. Austenitické třídy jako 304 a 316 se stávají náchylnými k chloridovému koroznímu praskání, jakmile provozní teploty vyšplhají nad zhruba 60 °C ve vlhkých podmínkách, a 304 je z těchto dvou zranitelnější. Třídy s 2-3 % molybdenu, jako je 316L, lépe odolávají důlkové korozi, zatímco duplex 2205 dále rozšiřuje rozsah chloridů a přináší vyšší pevnost.
Žíhaná galvanizovaná ocel je pevnější z těchto dvou v absolutních hodnotách, protože jádro je strukturální třídy s výtěžností 275-355 MPa, zatímco žíhaná 304 a 316L se pohybuje blízko 205 MPa; nerezová ocel opracovaná za studena může projít tlakem 500 MPa, ale vymění se za tažnost, aby se tam dostala.
| Majetek | Žárově pozinkováno steel | Austenitická nerez (304/316L) |
| Základní materiál | Uhlíková ocel S275 až S355 | Celá slitina 304 nebo 316L |
| Mez kluzu, žíhané | 275-355 MPa | 205-215 MPa |
| Hustota | Přibližně 7,85 g/cm3 | Přibližně 7,9-8,0 g/cm3 |
| Praktický teplotní limit | Asi 200 °C, než povlak degraduje | Odolnost proti oxidaci do 800 °C, ale rozhodující tlak |
| Tepelná vodivost | Přibližně 50 W/m·K | Přibližně 16 W/m·K |
| Magnetickýké chování | Magnetic | Při žíhání nemagnetické, po práci za studena mírně magnetické |
| Svařování na místě | Povlak vyhoří zpět 25-50 mm a vyžaduje opravu bohatou na zinek | TIG s proplachováním argonem, poté mořením nebo pasivací |
| Poškození na řezných hranách | Chráněn na několik milimetrů | Film se znovu vytvoří, pokud kyslík dosáhne povrchu |
Svařování je obvykle praktickým problémem. Pozinkovaná ocel se snadno svařuje, ale povlak se ze spoje spálí a musí se opravit a zinkový výpar vyžaduje ventilaci. Nerez vyžaduje vyčištěný argonový podklad, nízký přívod tepla a čištění po svařování; ponechte tepelný odstín na místě a svar se stane prvním místem pro důlky.
Pozinkovaná ocel vyhrává na první cenu, obvykle dvakrát až čtyřikrát proti 316L na stejnou sekci; nerez vyhraje vždy, když instalované náklady na výměnu nebo náklady na ztrátu výroby převýší cenu materiálu.
Kontrolní linka je špatné místo pro úsporu materiálu. Výměna jednoho znamená přepracování, odložení výroby a novou tlakovou zkoušku a pracnost může několikanásobně převýšit cenu nerezové cívky. Stejná logika platí pro hadičky přístroje na bezobslužné platformě, podzemní vedení a cokoli utěsněného za pláštěm, kde nelze nikdy provést opravu povlaku.
Pozinkované díly patří nad ústí vrtu a mimo procesní kapaliny; nerezové části patří do průtokové cesty a do všeho, co zůstává mokré.
Design kontrolní linie je místo, kde je rozhodování nejtěžší. Výběr materiálu pro potrubí pro ovládání hydraulických a pojistných ventilů se řídí chemií vody, tlakem a teplotou spíše než cenou za metr, a zdůvodnění je uvedeno v tomto průvodci materiály a konstrukce potrubí pro ovládání pojistného ventilu . Tam, kde je vedení navlhčeno, jsou přítomny chloridy a studna je teplá, je 316L cívka výchozí spíše než modernizace.
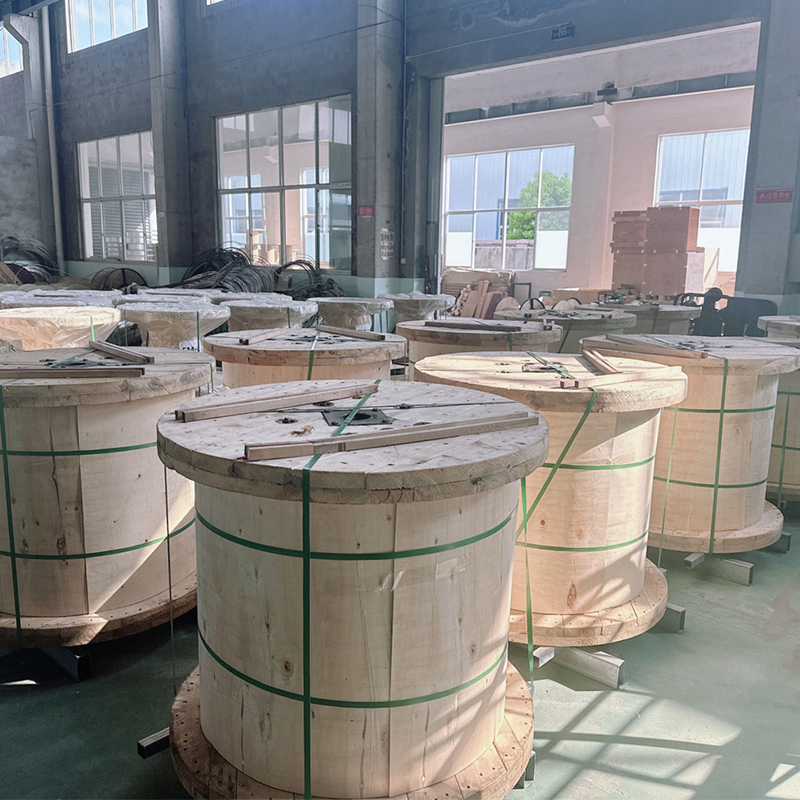 Řídicí a kapilární hadička z nerezové oceli Prohlédněte si 316L a slitinové cívky odolné proti korozi pro smáčená řídicí vedení, kde chloridy a teplota činí výběr materiálu kritickým. Zobrazit produkt →
U průběžného potrubí je již otázka vyřešena: struna musí vydržet opakované ohýbání, produkované kapaliny a inhibiční programy a zinkový povlak by byl pryč při první jízdě. Z tohoto důvodu existují vinuté struny z nerezové a korozivzdorné slitiny.
Nerezové a slitinové spojité vinuté trubky Zvažte korozivzdorné průběžné potrubí pro pracovní, těžební a vrtací struny, které musí vydržet opakované ohýbání a produkované tekutiny. Zobrazit produkt → Stejnou péči si zaslouží i spoje. Tam, kde nerezové potrubí dosedne na pozinkovanou podpěru, přidejte izolační manžetu; ve vlhkých podmínkách velká nerezová katoda urychluje spotřebu zinku v místě kontaktu a porucha se objeví nejprve na levnější části.
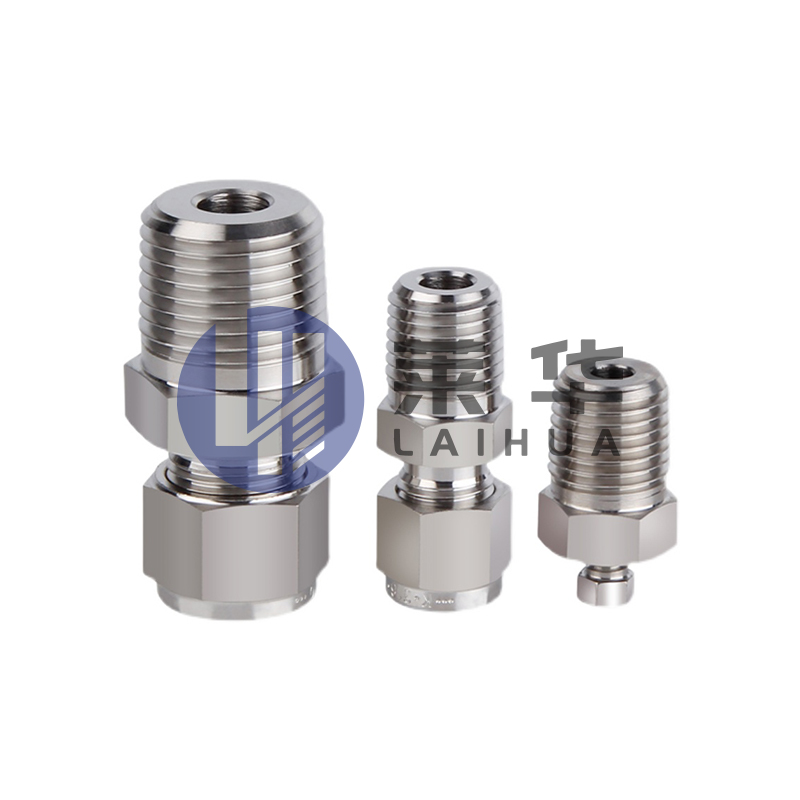 Nerezové armatury pro objímky Zkontrolujte spoje 304/316L s objímkou pro nerezové potrubní spoje, kde těsnění, detaily instalace a odolnost proti korozi ovlivňují dlouhodobý výkon. Zobrazit produkt →
Většina chyb obviňovaných špatným kovem jsou ve skutečnosti chyby v detailech, výběru třídy nebo poškození instalace a opakují se napříč projekty.
Ne. Pozinkovaná ocel odolává korozi pouze zatímco zinek zůstává, takže její životnost je konečná a zhruba úměrná tloušťce povlaku. Nerezová ocel se chrání samoopravitelným filmem oxidu chromitého a během provozu se neztenčuje, i když může stále praskat nebo praskat, když tento film překryjí chloridy.
Žíhaná pozinkovaná uhlíková ocel s výtěžností 275-355 MPa je pevnější než žíhaná 304 nebo 316L na přibližně 205 MPa. Nerez za studena může přesáhnout 500 MPa a duplexní třídy kombinují vyšší pevnost s lepší odolností vůči chloridům.
Lze jej spojovat, ale zinkový povlak musí být z oblasti spoje obroušen, odsávání výparů je povinné a hotový svar by měl být potažen nebo izolován. Ve vlhkém chloridovém provozu je nejlepší se vyhnout přímému spojení, protože zinek koroduje přednostně, aby chránil nerez.
Když díl zůstane suchý, může být kontrolován a nese silné části: ližiny, rámy, podnosy, ochranné kryty a dočasné práce. Povlak o tloušťce 60-85 µm poskytuje desítky let služby za zlomek ceny nerezové oceli.
Pokud vážíte dva pro konkrétní vrt, pošlete přes něj velikost potrubí, tlak, teplotu a analýzu vody kontaktní stránku a požádejte o osvědčení o zkoušce frézy podle EN 10204 3.1 s cenovou nabídkou.
Nepřetržité hadičky, známé také jako flexibilní hadičky nebo flexibilní hadičky, se široce používají v polích Well Worksover, protokolování a vrtán...
Viz podrobnosti
Účel: Testovací kabel s vysokou teplotou v kombinaci s vysokoteplotním testovacím vozidlem se používá hlavně při testování multiparametrových testů...
Viz podrobnosti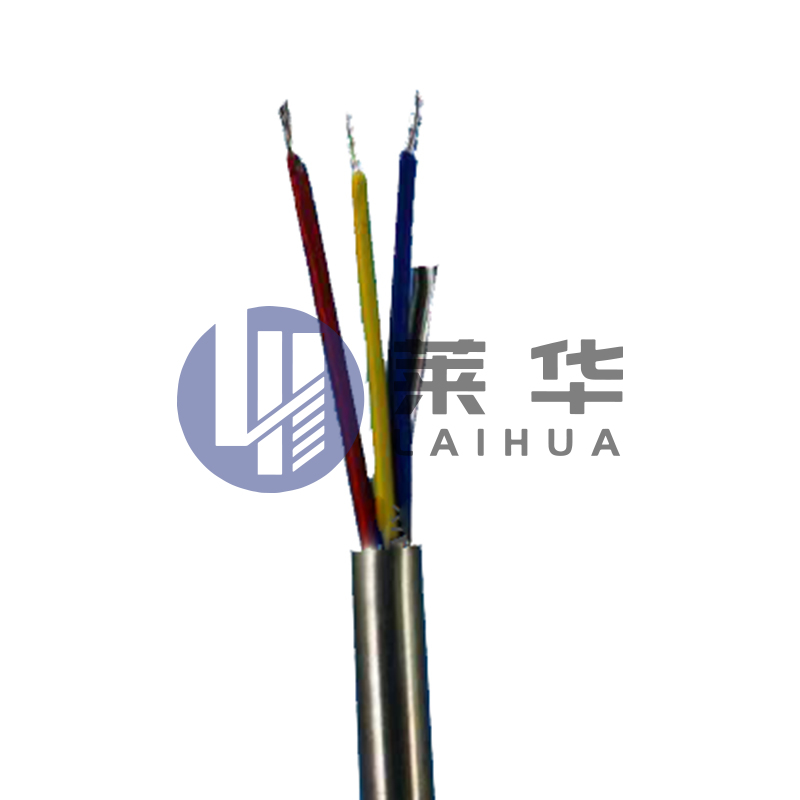
Zkušební kabel z nerezové oceli je speciální testovací kabel, který kombinuje trvanlivost nerezové oceli s vysokou účinností přenosu optiky pro šir...
Viz podrobnosti
Pokyny pro použití hydraulického řídicího potrubí hydraulického řízení, také známého jako kapilára. Hlavně pro měření podzemního kapilárního tlaku ...
Viz podrobnosti
Potrubí z nerezové oceli je potrubní systém, který kombinuje odolnost nerezové oceli s ochranou plastu. Tento potrubní systém je obvykle vyroben z ...
Viz podrobnosti
Pole aplikace: Elektrický indukční vytápěcí systém je kompletní sada elektrických topných zařízení vyvinutých naší společností speciálně pro těž...
Viz podrobnosti
Kloub potrubí typu ferrule se skládá ze tří částí: kloubního těla, ferrule a matice. Když jsou svorka a matice vložena do kloubního těla na ocelové...
Viz podrobnosti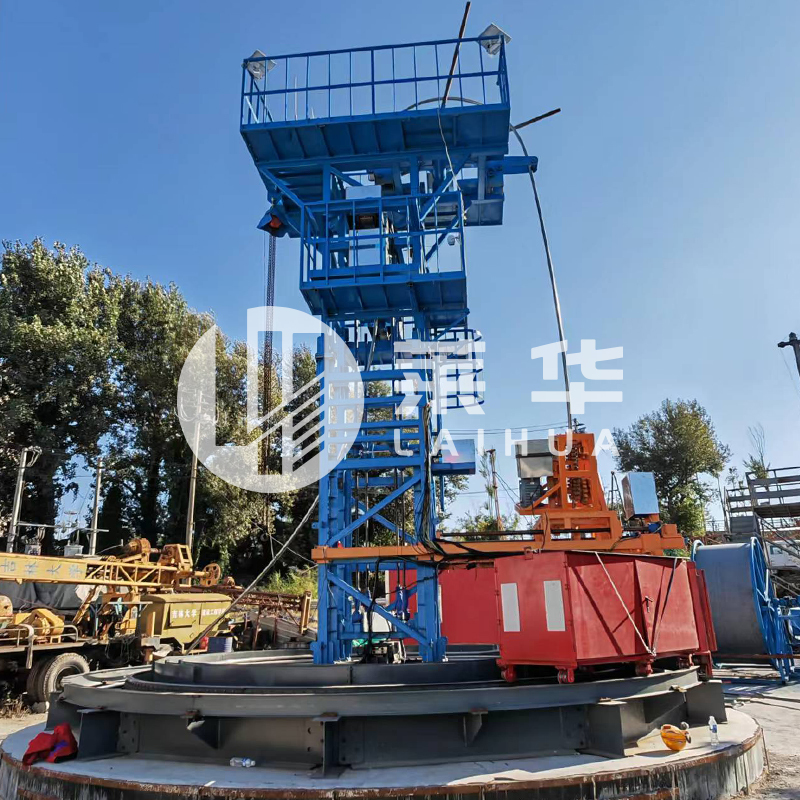
Kontinuální naviják na smyčce je speciálně navrženým vybavením pro operace na ropných polích, které kombinuje konstrukční vlastnosti kontinuálního ...
Viz podrobnosti

E-mail:

Telefon: +86-15996597000
+86-18252893456

Whatsapp: +86-18252874678

Adresa: Č. 3 Xinyuan Road, Nanmo Town Industrial Park, Hai'an City, Nantong City, Jiangsu provincie, Čína
QR kód na
Mobilní telefon
Copyright © Jiangsu Laihua Petroleum Equipment Co., Ltd.

Kontaktujte nás